В металлоконструкции отверстие редко существует само по себе. Через него проходит болт, палец, шпилька, кабельный ввод или измерительный щуп; пара отверстий задаёт положение детали в узле; группа отверстий должна состыковаться с ответной пластиной. Поэтому фраза «просверлить по размерам» ещё не описывает задачу. Главный вопрос звучит иначе: от какой реальной поверхности или оси определяется положение каждого отверстия и как это будет проверено.
Ошибки здесь нередко выглядят скромно: диаметр верный, отверстие чистое, расстояние до ближайшей кромки соответствует цифре на эскизе. Но после монтажа болт не проходит через пару деталей, кронштейн смещён на несколько миллиметров, а крышка не садится на шпильки. Часто виновато не одно «плохое отверстие», а цепочка размеров, в которой разные исполнители выбрали разные нулевые точки.
Почему координата от края не всегда является базой
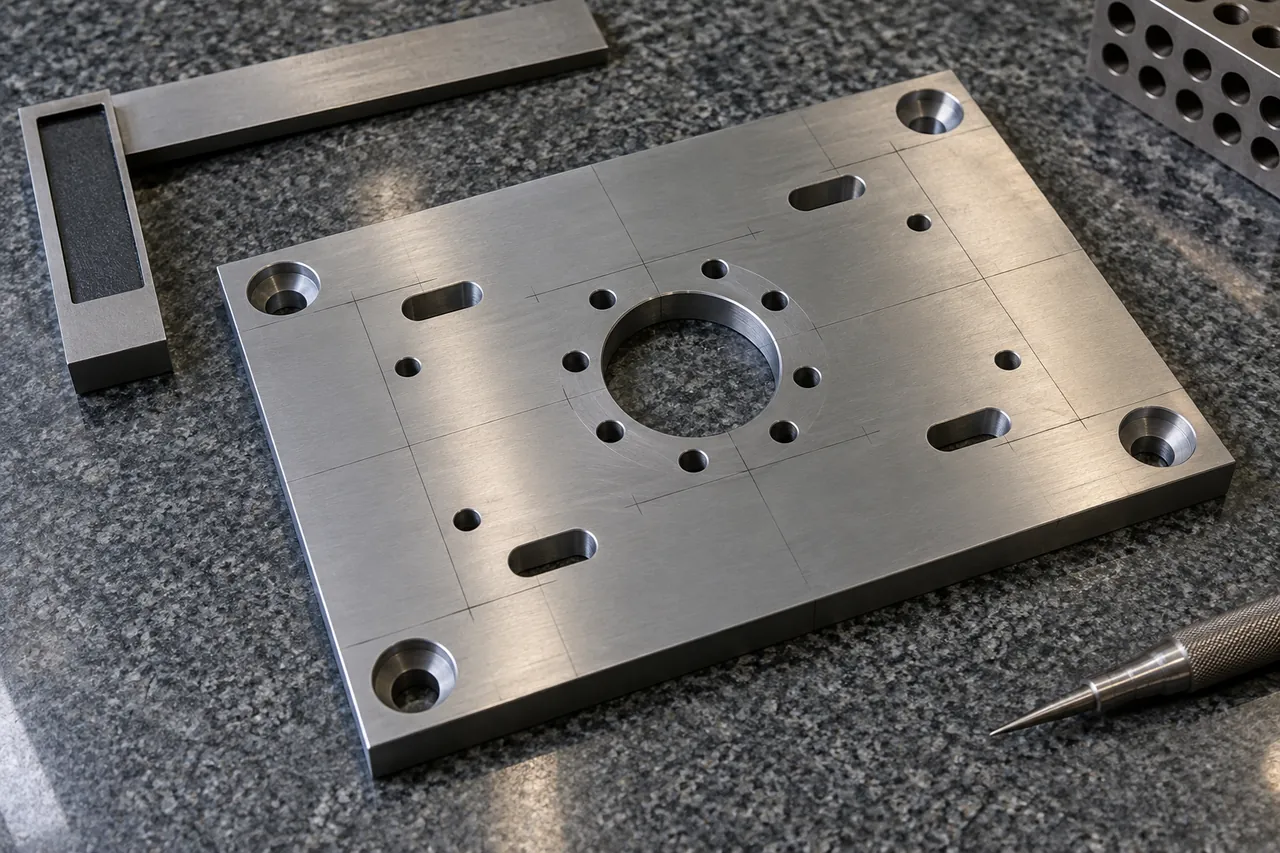
На листе или пластине удобно ставить размеры от двух торцов: так быстрее рисовать и легко проверить рулеткой. Но кромка заготовки может быть не той поверхностью, по которой деталь ориентируется в изделии. Её могли подрезать, снять фаску, обработать после раскроя; сама деталь может работать относительно привалочной плоскости, посадочного диаметра или другой группы отверстий. Если функциональная база не названа, цифра «50 мм от края» оставляет пространство для разных трактовок.
Иллюстрация, созданная с помощью ИИ.
База — не декоративная буква на чертеже. Это поверхность, ось или совокупность элементов, от которых осмысленно задавать и измерять положение. В учебных материалах Mitutoyo по геометрическим допускам показано, что система баз связана с реальной функциональной схемой контроля, а не просто с переводом всех размеров в координаты. Для обычного заказа не обязательно вводить сложную символику, но логику баз нужно передать словами и видами.
Например, монтажная пластина прилегает к колонне одной плоскостью и фиксируется в углу двумя болтами. Тогда первична привалочная плоскость, а положение отверстий разумно считать от двух взаимно понятных кромок или осей, связанных с ней. Если пластину после раскроя обрабатывают по внешнему контуру, это следует указать: иначе неясно, относится ли координата к заготовке или к окончательной детали.
Сначала функция отверстия, потом его размер
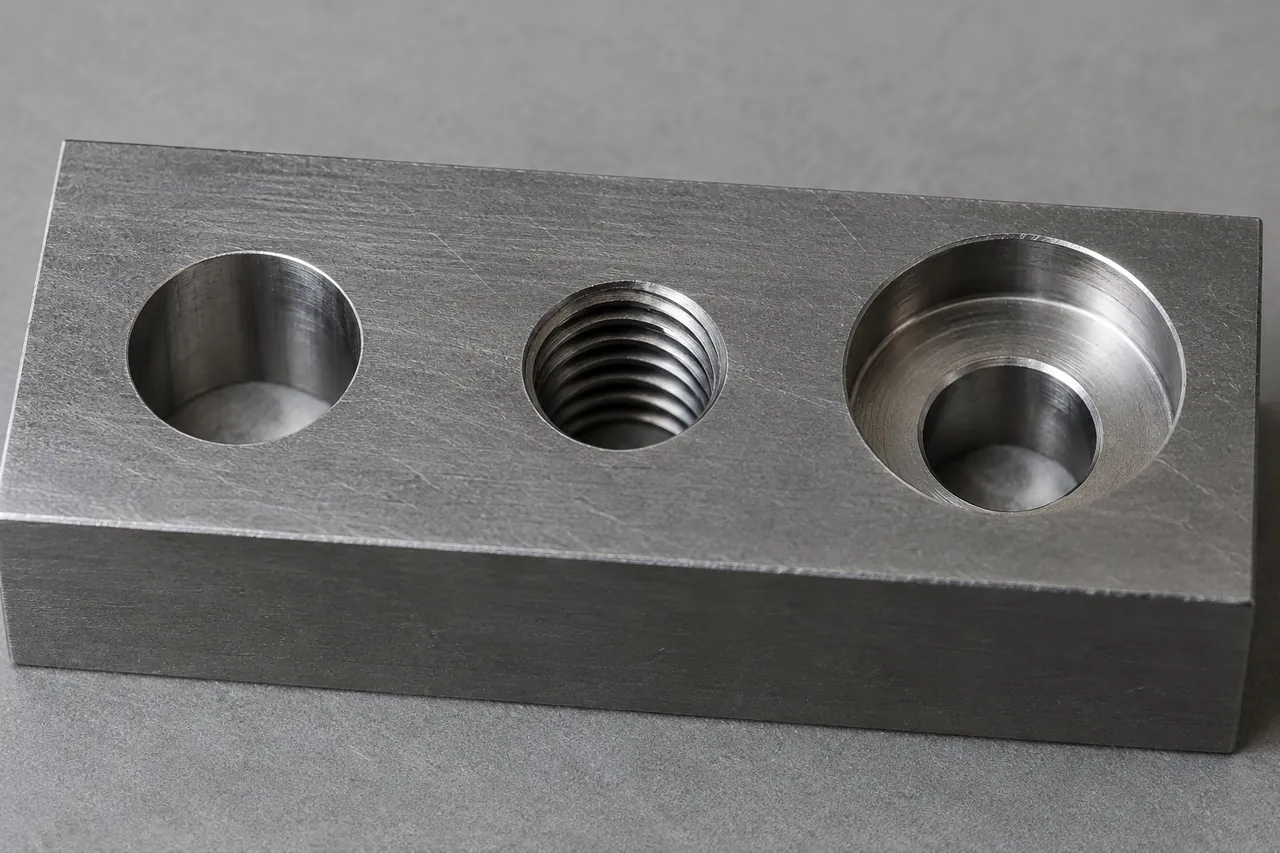
Круглый контур на чертеже может выполнять совершенно разные задачи. Монтажный проход для болта допускает одно поле свободы. Базовое отверстие под установочный палец требует другого подхода. Резьбовое отверстие связано с глубиной, заходной фаской и направлением оси. Отверстие под вал, подшипник или втулку имеет значение не только по диаметру, но и по взаимному расположению с другими поверхностями.
Иллюстрация, созданная с помощью ИИ.
До назначения допусков полезно ответить на несколько прямых вопросов. Должен ли крепёж свободно пройти или центрировать детали? Может ли сборщик компенсировать небольшое смещение продолговатым отверстием? Будет ли деталь разбираться много раз? Есть ли доступ к гайке с обратной стороны? Что находится за стенкой при сверлении? Эти ответы помогают отделить действительно критичные требования от привычки ставить везде один и тот же размер.
Не выдавайте технологический зазор за расчёт
Вокруг крепежа часто оставляют запас, но величина такого запаса зависит от соединения, нагрузки, монтажа и проектного решения. Нельзя превращать частую практику в безусловное правило для любой конструкции. Если отверстие работает в ответственном соединении, на открытом воздухе, в условиях вибрации или входит в регулируемую систему, его диаметр и допуски определяет проектировщик. Исполнитель может оценить изготовимость, но не должен угадывать расчётную функцию соединения.
Как строится цепь размеров
Удобно выбрать одну исходную точку или пару взаимно перпендикулярных баз и от них задать оси отверстий. Для прямоугольной пластины это обычно две рабочие кромки; для вала — ось; для сварной рамы — обработанная плоскость или заданная поверхность опоры. После этого проверяют, не образовалась ли замкнутая цепь с несколькими независимыми числами. Когда на чертеже одновременно заданы общая длина, расстояния от обоих краёв и шаг между всеми отверстиями, небольшое расхождение неизбежно: все размеры нельзя выдержать независимо, если они математически связаны.
Лучше обозначить, какие размеры являются контролируемыми, а какие получаются как справочные. Это снижает риск, что на приёмке потребуют идеального совпадения несовместимых значений. Для группы отверстий часто важнее расстояние между осями и положение группы относительно установочных баз, чем расстояние каждого центра до всех кромок.
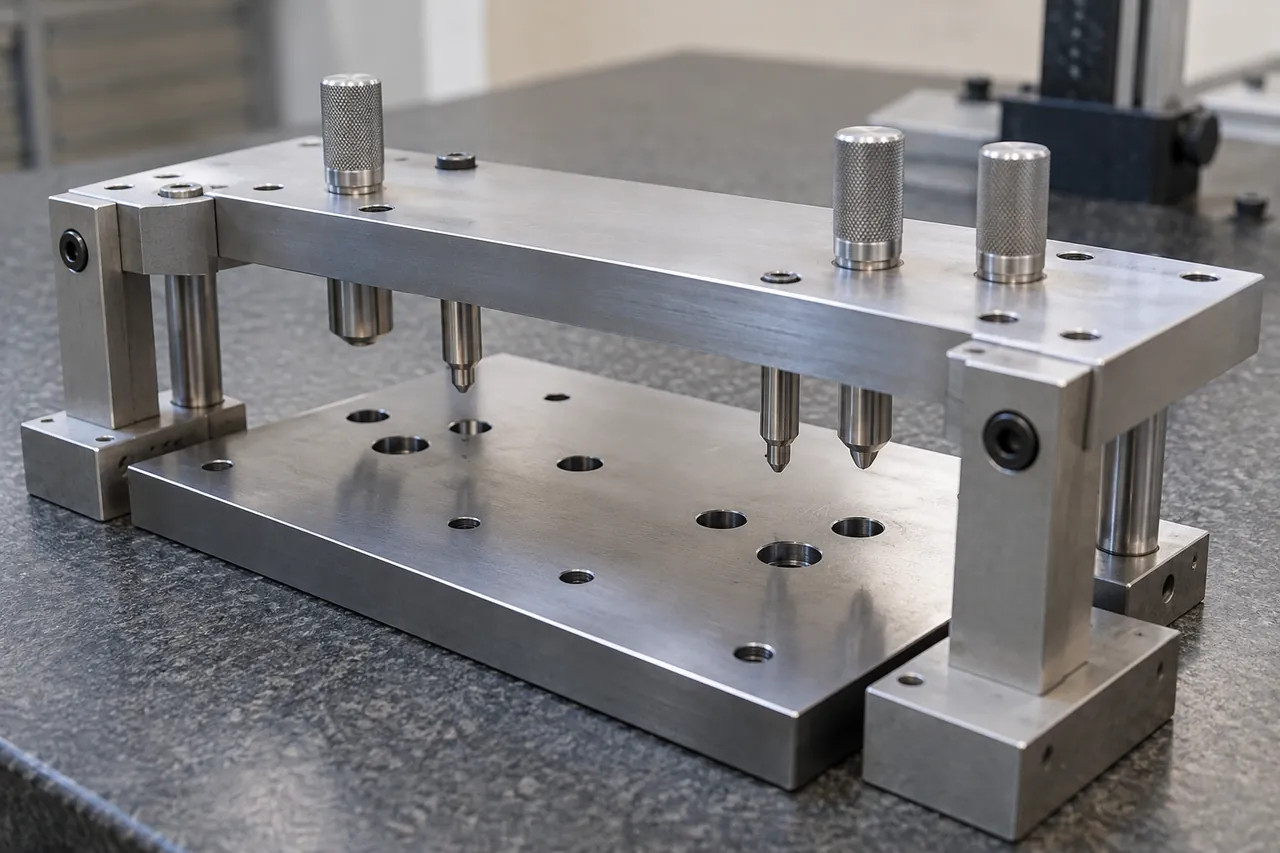
Если две детали должны соединиться между собой, не надо задавать каждую независимо от её случайных краёв. Их связывают общей системой баз, шаблоном, 3D-сборкой или согласованной парой чертежей. Важно указать, какая из деталей является ведущей. Иначе обе будут изготовлены «правильно» по собственным листам, но встретятся на монтаже как незнакомые люди.
Диаметр, форма и ось — три разных свойства
При описании отверстия легко ограничиться диаметром. Но для сборки может быть не менее важна форма, перпендикулярность оси к плоскости, глубина цилиндрической части, соосность с противоположным отверстием или качество входной кромки. В кратком руководстве Mitutoyo по перпендикулярности показано, что допуск перпендикулярности задаёт зону относительно базы; это хороший пример того, почему фраза «ровно просверлить» не годится как техническое требование.
Не каждый заказ нуждается в полном наборе геометрических обозначений. Но если через две стенки проходит вал или шпилька, стоит прямо указать, требуется ли общая ось и каким способом планируется проверка. Если отверстие под резьбу выполняется в глухой полости, нужна рабочая глубина резьбы, а не только общая глубина сверления. Если у отверстия есть зенковка, цековка или фаска, следует обозначить их назначение и сторону входа.
Особенно осторожно нужно писать «без заусенцев». Полностью убрать любую микронеровность и снять опасную острую кромку — разные требования. Для безопасного обращения или окраски обычно важно второе; для уплотнения, прессовой посадки или измерительной поверхности может требоваться конкретное состояние кромки. Чем конкретнее функция, тем меньше соблазн заменить требование неопределённой формулой.
Группа отверстий: где прячется накопленная ошибка
Одиночное отверстие ещё можно измерить от двух краёв. У прямоугольного массива появляется шаг в одном направлении, шаг в другом, поворот группы и положение её относительно внешнего контура. Если все координаты заданы последовательно «от предыдущего», отклонения могут складываться от одного конца к другому. Когда критична стыковка с готовой ответной частью, чаще полезнее задавать координаты каждого центра от единой базы либо применять позиционный допуск, выбранный конструктором.
Иллюстрация, созданная с помощью ИИ.
Представим фланец с четырьмя отверстиями. Для сборки может быть важен не средний шаг как абстрактное число, а то, чтобы все четыре оси попали в допустимую область вокруг расчётных положений. Другая ситуация — декоративная панель, где два отверстия должны лежать на одной визуальной линии. В первом случае обсуждают посадку узла, во втором — геометрию поверхности. Один и тот же массив нуждается в разных критериях.
- Покажите схему сопрягаемой детали или укажите её номер и ревизию.
- Назовите два-три размера, от которых реально зависит сборка.
- Отметьте, можно ли использовать монтажный шаблон или контрольную ответную деталь.
- Не смешивайте в одной размерной цепи размеры после сварки и размеры до неё без пояснения.
Сверление, расточка и последовательность обработки
Слово «сверлить» удобно в разговоре, однако в техпроцессе отверстие может быть получено несколькими путями и затем доведено другой операцией. Не нужно навязывать конкретный метод, если задача сформулирована через результат. Но надо сообщить признаки, из-за которых метод важен: малая толщина стенки, глубокое отверстие, необходимость получить посадочную поверхность, работа по сварной детали, особый материал или требование к взаимной оси.
Иллюстрация, созданная с помощью ИИ.
Расточка обычно рассматривается там, где важны геометрия существующего отверстия, его расположение относительно базы либо качество поверхности. Она не является автоматически «лучше» любого сверления и не исправляет неверно выбранную базу. Если центры отверстий уже смещены относительно сборки, последующая обработка может лишь увеличить отверстие, но не восстановить исходную конструктивную схему.
Порядок операций тоже влияет на смысл размеров. Отверстия, сделанные до гибки, сварки или термообработки, могут иметь иные риски, чем отверстия после стабилизации детали. Для сварной рамы разумно уточнить: это размер в состоянии после сварки и правки или требование к отдельным заготовкам? Конкретную последовательность определяют по конструкции и возможностям производства, а не выбирают из общего совета в статье.
Как описать контроль без лишней бюрократии
Полезное техническое задание отвечает на вопрос, чем можно проверить существенные параметры. Иногда достаточно штангенциркуля и разметочной плиты; иногда нужен калибр, координатное измерение, сборочный шаблон или пробная установка. Указывать способ контроля стоит тогда, когда он отражает реальную функцию детали. Просьба «проверить всё» не создаёт критерий, а просьба «проверить совпадение с ответной плитой по двум направляющим пальцам» уже понятна обеим сторонам.
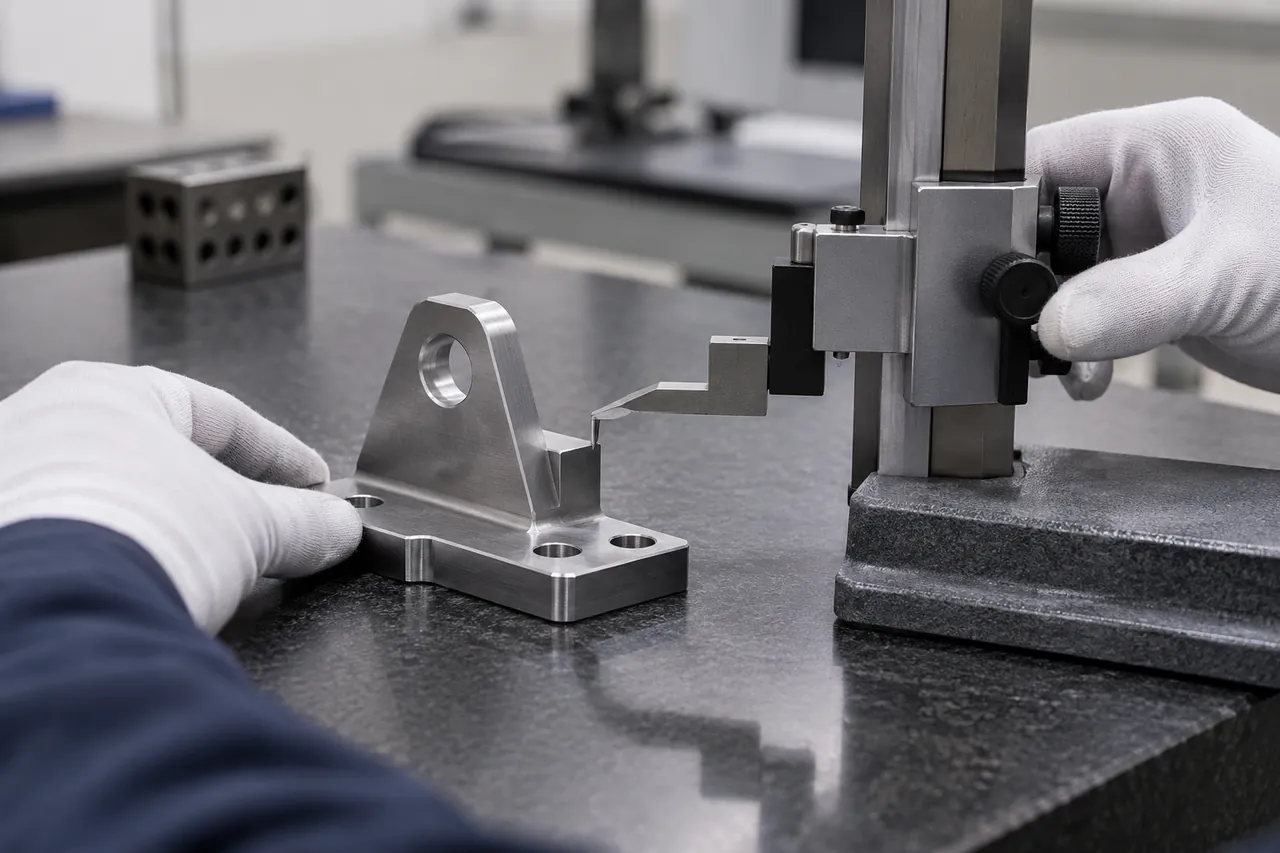
Иллюстрация, созданная с помощью ИИ.
Не путайте протокол измерений с гарантией пригодности узла. Даже полный набор цифр не заменяет проверку проекта, если неизвестны нагрузки, класс крепежа, температура эксплуатации или монтажные условия. Протокол нужен для согласованных параметров, а проектное решение — для того, чтобы выбрать сами параметры.
Данные, которые экономят пересогласование
- Материал, толщина и состояние детали: заготовка, гнутый элемент или сварной узел.
- Чертёж с явно показанными осями отверстий, рабочими базами и видом с обеих сторон.
- Назначение отверстий: проход, резьба, палец, посадка, кабельный ввод либо другое.
- Диаметр, глубина, фаска, зенковка и требования к кромке там, где они действительно нужны.
- Информация об ответной детали, крепеже, шаблоне или сборочном контроле.
- Критичные размеры и допустимый порядок операций, если он задан проектом.
Перед запросом стоимости на сверловочные работы на производстве приложите чертёж с осями отверстий, рабочими базами, данными ответной детали и несколькими размерами, от которых зависит сборка. Такой комплект позволяет сразу обсудить не только диаметр, но и достижимость требуемого положения отверстий.
Когда требуется проектное решение
Технолог может подсказать, какие данные нужны для изготовления и измерения, но не рассчитывает за автора проекта несущую способность, требования безопасности, герметичность, ресурс резьбы и выбор крепежа. Для ответственных соединений параметры определяют по применимым проектным решениям и условиям эксплуатации. В особенности это касается конструкций под нагрузкой, сосудов и трубопроводов, средств доступа, машинных ограждений и объектов с обязательными нормами.
Хороший результат в работе с отверстиями начинается не с набора «жёстких» допусков, а с ясной причинно-следственной связи: эта плоскость устанавливает деталь, эти оси соединяют её с ответной частью, а эти размеры проверяют до отправки. Тогда сверление становится предсказуемой операцией, а не лотереей на монтажной площадке.